Соединить жёсткий инженерный пластик с мягким силиконом в одной детали — задача, которая выглядит простой только на презентации. На практике всё упирается в границу раздела: там, где твёрдый поликарбонат встречается с эластичным силиконом, начинается настоящая химия поверхностей, и именно от неё зависит, будет ли деталь работать или развалится через месяц эксплуатации.
Самосвязывающийся жидкий силиконовый каучук (LSR) обещает упростить эту задачу: он устраняет отдельную грунтовку и активацию поверхности. Звучит заманчиво — меньше операций, ниже себестоимость, короче цикл. Но за кажущейся простотой скрывается необходимость валидировать адгезию по всем параметрам: условиям литья, типам субстрата и геометрии детали. И если этого не сделать, производство может столкнуться с нестабильным соединением там, где в лаборатории всё держалось намертво.
Разбираемся, почему силикон и инженерные пластики до сих пор не подружились окончательно, что влияет на прочность связи и как инженерам выстроить процесс, который не подведёт при масштабировании.
Химия поверхности: не все пластики одинаково полезны
Инженерные термопласты — поликарбонат (PC), полиэфирсульфон (PESU), полисульфон (PSU), полифенилсульфон (PPSU) — дают жёсткость, термостойкость и стабильность размеров. Но их литые поверхности ведут себя с LSR по-разному. Даже марки внутри одного семейства полимеров могут содержать разные пигменты, антипирены, внутренние смазки или другие добавки, которые меняют поверхностную энергию и реакционную способность.
Адгезия начинается на поверхности термопласта. Коммерческие инженерные пластики — это не чистые полимеры, а композиции смол, добавок и технологических агентов. Обработка или хранение могут дополнительно изменить поверхность. В результате материал, который по классификации смолы кажется подходящим, на практике может показать куда более слабую адгезию.
Самосвязывающиеся составы LSR доступны для безгрунтового соединения с PC и некоторыми высокоэффективными термопластами, включая PESU, PSU и PPSU. Однако переработчики обязаны тестировать каждый конкретный субстрат перед серийным производством: разные марки могут иметь разные поверхностные характеристики. Полимеры — материя тонкая, и общие классификации здесь работают лишь как отправная точка.
Обработка поверхности: помогает, но не гарантирует
Плазма, пламенная активация и ультрафиолетовое облучение могут улучшить адгезию при правильных условиях. В исследовании 2024 года Михаэль Хартунг и Ханс-Петер Хайм обработали поверхности PC ультрафиолетом (UVC) перед заливкой самосвязывающимся LSR. Результат: UVC/озоновая обработка увеличила полярную составляющую поверхностной энергии и улучшила адгезию по показателю сопротивления отслаиванию под углом 90 градусов. Правда, дальнейший рост поверхностной энергии уже не давал пропорционального прироста прочности связи.
Этот результат иллюстрирует практическое ограничение измерений поверхностной энергии: ровный или повышенный показатель ещё не гарантирует прочного соединения. Как только поверхность становится восприимчивой к силикону, ограничителем могут выступить условия литья и другие переменные. Переработчикам всё равно нужно тестировать адгезию в тех условиях, которые будут на их производственном оборудовании. Подробнее об этом рассказывает исследование.
Литьё формирует связь не меньше, чем химия
При литье LSR должен обтекать термопласт, смачивать его поверхность и сшиваться, пока на границе раздела формируются взаимодействия. Температура формы, температура субстрата и время отверждения — всё это влияет на процесс. Поэтому инженерам следует рассматривать условия переработки как часть формирования связи, а не оценивать материалы в отрыве от литьевого цикла.
Прямое двухкомпонентное литьё (2K) и закладка вставок иллюстрируют разницу. В процессе 2K с вращающейся формой первая порция термопласта может переходить из более холодной полости в нагретую позицию для литья LSR, сохраняя тепло и поверхностные характеристики от первоначального формования. Это остаточное тепло помогает создать условия, благоприятные для создания прочной связи.
Вставка, отлитая ранее и помещённая в полость LSR при комнатной температуре, стартует с другой точки. Её поверхность могла измениться из-за влагопоглощения, обращения, деградации или предыдущего термического воздействия. Даже если марка термопласта идентична, LSR встречает другую поверхность и другую термическую историю. Время и температура, которые работают для свежеотлитой первой порции, могут потребовать корректировки для ранее изготовленной вставки.
Стандартизованные условия отверждения, используемые для характеристики свойств материала, могут существенно отличаться от производственных, где геометрия формы, толщина стенки, распределение тепла и ограничения по времени цикла влияют на формирование связи. Ключевой вопрос при разработке — какую вариацию процесс может выдержать, сохраняя достаточную адгезию. Испытания с варьированием температуры формы, температуры субстрата, времени отверждения и других реалистичных параметров показывают, остаётся ли связь надёжной в рабочем диапазоне или держится только при одном благоприятном режиме.
Прочность на отслаивание и характер разрушения: считаем оба
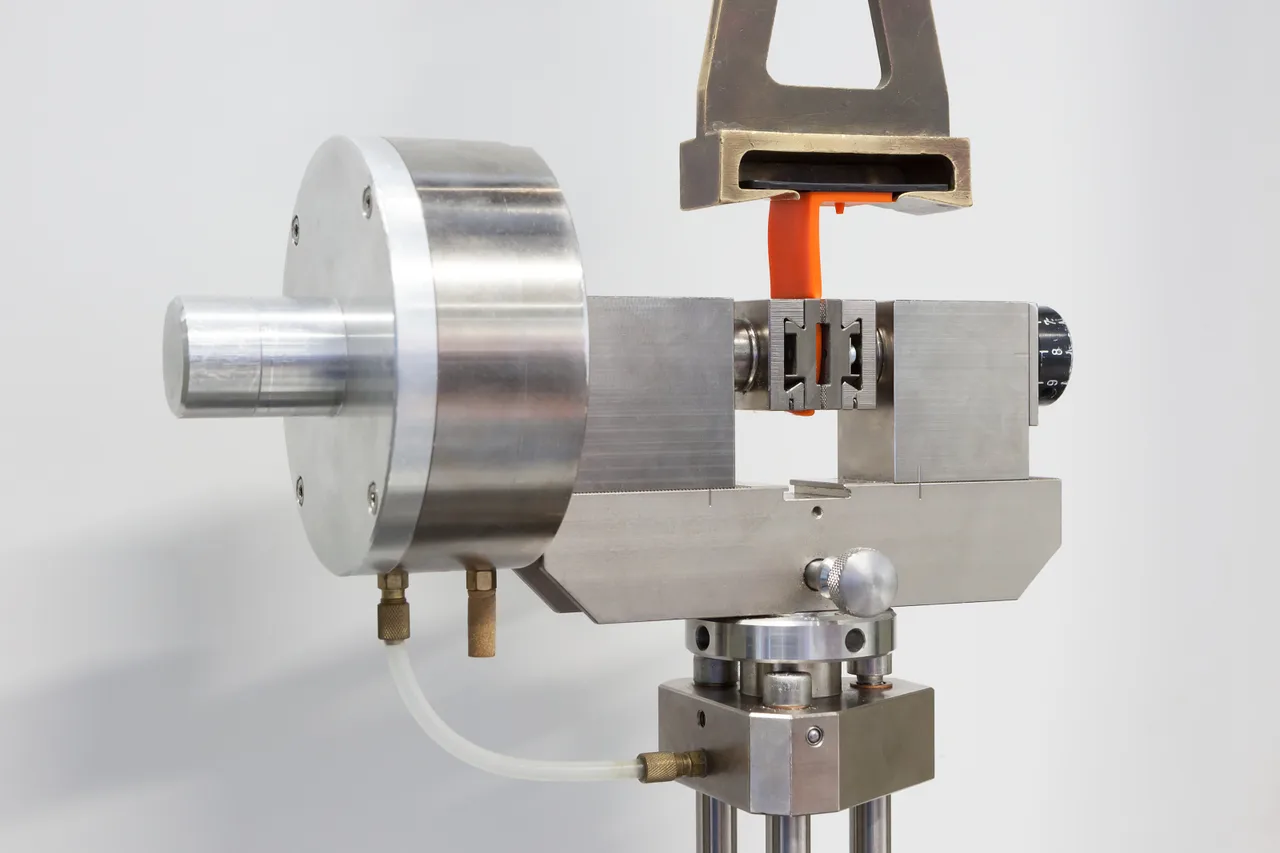
Испытание на отслаивание под углом 90 градусов, описанное в стандарте ISO 813, даёт воспроизводимый способ сравнить комбинации LSR-термопласт и условия литья. Пиковое усилие отслаивания — один из показателей, но характер разрушения помогает объяснить, что произошло на границе раздела.
Когда силикон чисто отделяется от термопласта, это указывает на адгезионное разрушение на границе раздела. Когда силикон рвётся и оставляет материал на субстрате — это когезионное разрушение внутри силикона. Эти различия помогают инженерам оценить, влияют ли изменения условий переработки на целостность связи. Результаты испытаний нужно интерпретировать в контексте конкретных комбинаций материалов и условий, а не переносить на все марки смол или производственные детали.
И усилие, и характер разрушения следует фиксировать при квалификации. Переход от когезионного разрыва к адгезионному после изменения процесса или воздействия окружающей среды может выявить ослабление границы раздела даже при похожем пиковом усилии отслаивания.
Геометрия детали меняет результат
Стандартные образцы для испытания на отслаивание дают контролируемый путь разделения, что делает их ценными для сравнения материалов. Готовая деталь испытывает нагрузки иначе. Рёбра, углы и резкие изменения сечения концентрируют напряжение на линии связи, а реальные условия эксплуатации могут вносить сдвиг, кручение или растяжение, которые плоский образец не воспроизводит.
Квалификация должна включать как стандартизованные образцы, так и репрезентативные литые детали. Стендовые испытания помогают выявить перспективные комбинации и режимы, но проверка реальной геометрии показывает, выдерживает ли связь нагрузки, создаваемые конструкцией изделия.
Также стоит учитывать специфические воздействия. Компоненты, проходящие стерилизацию, многократную очистку, деформацию, влажность или термическое старение, могут испытывать изменения в силиконе, термопласте или границе раздела. Медицинские применения — например, маски для вентиляции и анестезии, сочетающие жёсткую опору с гибкой силиконовой подушкой, — наглядно показывают важность оценки адгезии в реальных условиях эксплуатации. Производителям нужно проверять работоспособность связи после воздействий, актуальных для их готовой продукции.
Что в сухом остатке: валидация — это процесс, а не галочка
Самосвязывающийся LSR расширяет возможности создания жёстко-мягких комбинаций в одной литой детали. Но его успех зависит от конкретного состава силикона, марки термопласта, состояния поверхности и процесса литья. Совместимая пара на лабораторном этапе — только начало производственной квалификации.
Практическая программа разработки выявляет марки смол и состояния поверхности, влияющие на адгезию, определяет технологическое окно, поддерживающее bonding, и оценивает как прочность на отслаивание, так и характер разрушения. Затем инженеры должны проверить комбинацию на репрезентативной геометрии детали и после воздействий окружающей среды или обработки, ожидаемых в эксплуатации.
Выигрыш — производственный процесс, который позволяет избежать отдельных операций грунтовки, сохраняя надёжную адгезию в промышленных масштабах. Но достижение этого результата требует, чтобы инженеры проектировали и валидировали процесс вокруг самой связи, а не рассматривали её как побочный эффект.
Для рынка полимеров и переработчиков это означает простую вещь: экономия на грунтовке не должна превращаться в потерю качества. Если самосвязывающийся LSR позволяет убрать одну операцию — отлично, но сэкономленные деньги не должны уходить на переделку брака. Валидация стоит времени и усилий, но она дешевле, чем отзыв партии.
И ещё один момент. Инженерные пластики и силикон — не враги, а партнёры, которым нужно помочь найти общий язык. Понимание химии поверхности, условий литья и поведения границы раздела — это и есть тот самый «общий язык». Кто его освоит, получит конкурентное преимущество: детали, которые сочетают жёсткость и мягкость, надёжность и комфорт. А это именно то, чего требует современный рынок — от медицинских изделий до бытовой техники.